Phần lớn tài liệu về in chuyển nhiệt dừng ở mức giới thiệu công nghệ: mực chuyển thành khí, thấm vào sợi polyester, cho màu bền. Đúng nhưng chưa đủ để dùng. Khi lô hàng ra màu nhạt hơn mẫu duyệt, hoặc xuất hiện bóng mờ lệch hình, câu hỏi thực tế là lỗi nằm ở đâu và ai chịu trách nhiệm.
Bài viết này đi vào phần vận hành: ba thông số quyết định chất lượng bản in, sáu lỗi thường gặp kèm cách phân biệt nguyên nhân, và những gì xưởng may cần kiểm khi nhận vải đã in về.
Điểm Mấu Chốt
- Thông số chuẩn cho polyester: 196 tới 204 độ C (385 tới 400 độ F), 45 tới 60 giây, áp lực trung bình. Ba thông số bù trừ nhau, không đặt độc lập.
- Màu nhạt hầu như luôn do nhiệt thật thấp hơn số hiển thị hoặc vải còn ẩm, không phải do mực kém. Khi chỉnh, tăng thời gian trước rồi mới tăng nhiệt.
- Bóng mờ lệch hình xuất hiện khi giấy xê dịch dù chỉ 1mm lúc bề mặt còn trên 93 độ C.
- Màu lệch đều toàn bản in gần như luôn là lỗi hồ sơ màu ICC, không phải lỗi máy.
- Polyester nguyên chất gần như không co ở điều kiện thường (0 tới 1%). Trên 93 độ C nó biến dạng nhiệt chứ không co, còn vải pha cotton mới co 2 tới 3%.
Ba Thông Số Nào Quyết Định Chất Lượng Bản In?
In chuyển nhiệt phụ thuộc ba biến: nhiệt độ, thời gian, áp lực. Với polyester, khoảng chuẩn là 196 tới 204 độ C, tức 385 tới 400 độ F, trong 45 tới 60 giây ở áp lực trung bình (DTF Database). Ba biến bù trừ nhau nên đổi một biến phải xem lại hai biến kia.
| Thông số | Khoảng chuẩn | Thấp quá | Cao quá |
|---|---|---|---|
| Nhiệt độ | 196 tới 204 độ C | Mực không chuyển hết, màu nhạt | Màu biến sắc, vải ngả vàng |
| Thời gian | 45 tới 60 giây | Màu nhạt, không đều | Vải cứng, biến dạng sợi |
| Áp lực | Trung bình | Tiếp xúc không đều, loang | Bẹp sợi, mất độ xốp bề mặt |
Cơ chế nằm sau khoảng nhiệt này: mực chuyển thẳng từ thể rắn sang thể khí ở khoảng 190 độ C, đồng thời sợi polyester giãn nở cho phân tử màu chui vào. Dưới ngưỡng đó, một phần mực không chuyển pha nên nằm lại trên giấy. Trên ngưỡng, sợi bắt đầu biến dạng nhiệt.
Điểm mà nhiều xưởng bỏ qua: con số hiển thị trên máy là nhiệt của bộ gia nhiệt, không phải nhiệt của mặt bàn ép nơi vải nằm. Chênh lệch 10 tới 15 độ giữa hai chỗ này là bình thường với máy đã dùng lâu, và nó đủ để đẩy một lô hàng từ đạt sang nhạt màu. Đây là lý do hai xưởng cùng đặt 200 độ lại cho kết quả khác nhau.
Với vải pha, chỉ phần sợi tự nhiên co đáng kể. Vải 100% polyester như bốn trong năm mã của Thiên Trì có mức co ổn định hơn nhiều so với vải pha cotton, và đây là lợi thế khi làm đơn hàng cần kiểm soát kích thước chặt.

Citation Capsule: Thông số ép chuẩn cho vải polyester trong in chuyển nhiệt là 196 tới 204 độ C, 45 tới 60 giây, áp lực trung bình. Khi bản in nhạt, thứ tự đúng là tăng thời gian theo bước 15 giây trước, chưa đạt mới tăng nhiệt, vì tăng nhiệt sớm dễ làm biến dạng sợi.
Vì Sao Bản In Ra Nhạt Màu So Với Mẫu Duyệt?
Đây là khiếu nại phổ biến nhất, và nguyên nhân hầu như luôn là nhiệt thực tế thấp hơn nhiệt cài đặt, chứ không phải do chất lượng mực như nhiều người nghĩ đầu tiên. Khi nhiệt không đủ, một phần mực không chuyển sang thể khí nên nằm lại trên giấy transfer thay vì thấm vào sợi.
Cách phân biệt ba nguyên nhân có thể gây nhạt màu, xếp theo tần suất:
Nhiệt không đủ. Dấu hiệu nhận biết: nhấc giấy transfer lên thấy còn nhiều màu đọng trên giấy. Với bản in đạt, giấy sau ép gần như bạc màu vì mực đã đi hết vào vải. Cách kiểm tra dứt điểm là dùng nhiệt kế hồng ngoại bắn thẳng vào mặt bàn ép ngay sau khi mở máy.
Tỷ lệ polyester không đủ. Mực chuyển nhiệt chỉ liên kết với sợi polyester, không bám sợi tự nhiên. Vải dưới 65% polyester cho màu nhạt dù thông số ép hoàn toàn đúng, và không có cách nào bù bằng cách tăng nhiệt. Chi tiết về ngưỡng này nằm trong bài in chuyển nhiệt là gì.
Thời gian ép ngắn. Ít gặp hơn hai nguyên nhân trên, và thường đi kèm dấu hiệu màu nhạt không đều giữa vùng giữa và vùng rìa.
Thứ tự kiểm nên theo đúng ba bước trên. Đo nhiệt thật trước, vì đó là nguyên nhân thường gặp nhất và cũng rẻ nhất để loại trừ.
Bóng Mờ Lệch Hình Xuất Hiện Do Đâu?
Trong nghề gọi là bóng ma, tiếng Anh là ghosting: bản in có thêm hình thứ hai mờ, lệch vài milimet so với hình chính. Nguyên nhân duy nhất là giấy transfer xê dịch khi còn nóng. Chỉ cần dịch 1mm khi nhiệt trên 93 độ C, khí mực thoát ra sẽ để lại hình thứ hai (Printable Press).
Ba thời điểm giấy hay bị xê dịch:
1. Lúc đóng máy ép, nếu giấy chưa được cố định. 2. Lúc mở máy, do luồng khí đột ngột thổi giấy. 3. Lúc bóc giấy, nếu bóc ngay khi còn quá nóng.
Cách xử lý đã được kiểm chứng: dán băng dính chịu nhiệt ở cả bốn cạnh giấy transfer, mở máy ép chậm để tránh luồng khí, và chờ ít nhất 10 giây trước khi bóc giấy. Riêng ba việc này loại bỏ được phần lớn trường hợp.
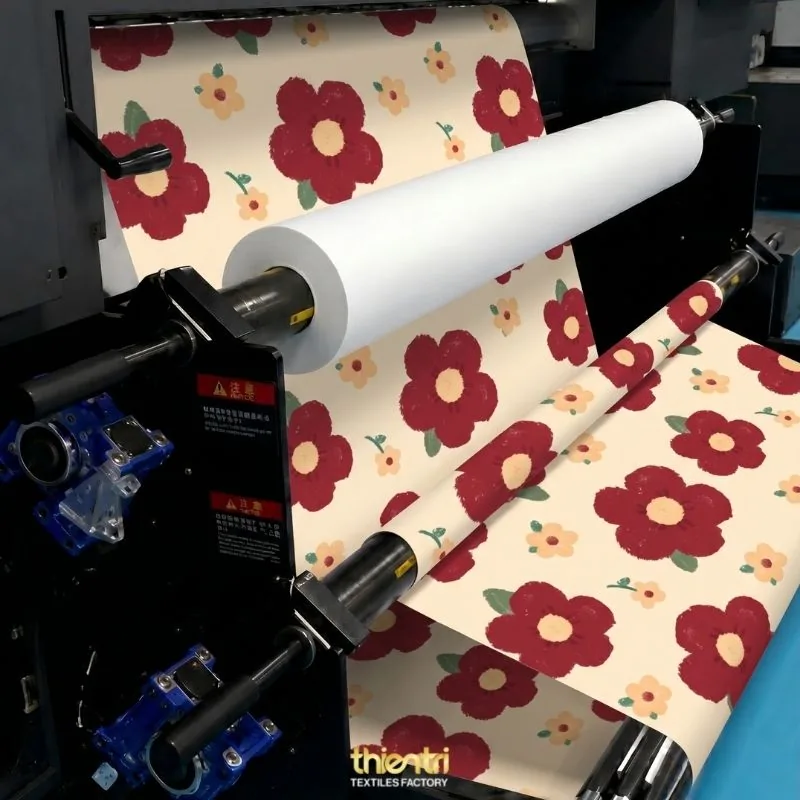
Ảnh trên là vải của mẫu đầm maxi họa tiết hoa đỏ đang chạy trên máy. Với in khổ lớn liên tục kiểu này, vải và giấy chạy đồng tốc qua trục ép nên rủi ro bóng ma thấp hơn hẳn so với ép từng tấm bằng máy ép phẳng.
Sọc Ngang Trên Bản In Là Lỗi Máy Hay Lỗi File?
Sọc ngang đều nhau chạy suốt chiều rộng bản in, tiếng Anh gọi là banding, gần như luôn là lỗi phần cứng chứ không phải lỗi file thiết kế. Nguyên nhân phổ biến nhất là đầu phun bị tắc một phần, khiến một hoặc vài hàng vòi không phun đủ mực.
Cách phân biệt nhanh giữa lỗi máy và lỗi file:
| Dấu hiệu | Lỗi phần cứng | Lỗi file |
|---|---|---|
| Vị trí sọc | Cố định, lặp đúng khoảng cách | Ngẫu nhiên, theo nội dung ảnh |
| Xuất hiện trên bản in khác | Có, ở đúng vị trí đó | Không |
| Sọc chạy theo | Chiều đầu in di chuyển | Không theo quy luật |
| Vùng chuyển màu mượt | Vẫn bị sọc | Chỉ bị ở vùng chuyển màu |
Nếu sọc chỉ xuất hiện ở vùng chuyển màu mượt như bầu trời hay bóng đổ, đó là lỗi file: ảnh gốc thiếu độ sâu màu, thường do lưu ở 8 bit hoặc nén JPEG quá mạnh. Trường hợp này in lại từ file gốc chất lượng cao là xong.
Nếu sọc lặp đều và xuất hiện trên mọi bản in, đó là đầu phun. Cần vệ sinh đầu in và in bản kiểm tra vòi phun trước khi chạy tiếp. Chạy tiếp khi chưa xử lý chỉ làm hỏng thêm vải.
Màu In Khác Màu Trên Màn Hình Thì Xử Lý Ra Sao?
Khi toàn bộ bản in lệch màu theo cùng một hướng, chẳng hạn đều ngả xanh hoặc nhạt hơn một bậc, nguyên nhân gần như luôn là hồ sơ màu ICC không khớp. Đây là lỗi cấu hình chứ không phải lỗi máy, dấu hiệu là lệch đều chứ không lệch chỗ này chỗ kia.
Ba việc cần làm, theo thứ tự:
1. Cài đúng hồ sơ ICC cho tổ hợp mực và chất liệu đang dùng. Mỗi loại mực trên mỗi loại vải cần một hồ sơ riêng, không dùng chung được. 2. Tắt quản lý màu trùng lặp trong driver máy in. Nếu cả phần mềm thiết kế lẫn driver cùng chuyển đổi màu, kết quả bị lệch hai lần. 3. Duyệt màu trên vải thật, không duyệt trên màn hình hay bản in giấy.
Việc thứ ba nghe hiển nhiên nhưng bị bỏ qua thường xuyên nhất, và nó là nguồn của phần lớn tranh cãi giữa xưởng may và bên in. Màn hình phát sáng còn vải phản xạ ánh sáng, nên cùng một mã màu cho cảm nhận khác hẳn. Chưa kể độ bóng bề mặt: cùng một màu in trên vải satin bóng sẽ đậm hơn rõ rệt so với in trên vải mờ, dù thông số hoàn toàn giống nhau. Cách duy nhất tránh tranh cãi là chốt màu trên mẫu vải thật, đúng loại vải sẽ dùng cho đơn hàng.
Citation Capsule: Màu in lệch đều theo một hướng trên toàn bản là dấu hiệu hồ sơ màu ICC không khớp, không phải lỗi máy. Cách xử lý gồm cài đúng hồ sơ cho tổ hợp mực và chất liệu, tắt quản lý màu trùng lặp trong driver, và duyệt màu trên mẫu vải thật thay vì trên màn hình.
Vải Có Biến Dạng Sau Khi Ép Và Bù Vào Rập Thế Nào?
Phần này ảnh hưởng trực tiếp tới kích thước thành phẩm nhưng ít được nhắc trong tài liệu về in ấn, và nó bị hiểu sai thường xuyên. Với polyester nguyên chất, vấn đề không phải co rút mà là biến dạng nhiệt. Đây là hai hiện tượng khác nhau, cần xử lý khác nhau.
Polyester nguyên chất gần như không co ở điều kiện giặt sấy thông thường, mức chỉ 0 tới 1%. Nhưng khi vượt 93 độ C, sợi không co lại mà biến dạng vĩnh viễn: nó nhũn ra rồi định hình lại theo trạng thái đang bị ép (Tiuous). Ép chuyển nhiệt chạy ở khoảng 200 độ C, tức nằm sâu trên ngưỡng này.
Khác biệt thực tế giữa hai hiện tượng:
| Co rút | Biến dạng nhiệt | |
|---|---|---|
| Xảy ra với | Sợi tự nhiên, vải pha cotton | Polyester và sợi tổng hợp |
| Mức điển hình | 2 tới 3% ở nhiệt cao | Không đo bằng phần trăm cố định |
| Tính chất | Đều theo cả tấm | Phụ thuộc lực căng lúc ép |
| Đảo ngược được | Không | Không |
| Dự đoán được | Có, tra bảng gần đúng | Không, phải ép thử |
Điểm mấu chốt nằm ở dòng cuối. Co rút của vải pha dự đoán được nên cộng dư vào rập là cách chấp nhận được. Biến dạng nhiệt của polyester không dự đoán được bằng công thức, vì nó phụ thuộc lực căng vải lúc chạy qua trục ép, và lực này thay đổi theo từng cuộn.
Ba cách xử lý, xếp theo mức độ an toàn:
Ép trước rồi mới cắt. Cách an toàn nhất và cũng đơn giản nhất. Vải in xong được ép ổn định trước, sau đó mới trải rập lên phần vải đã qua nhiệt. Kích thước thành phẩm khớp rập vì phần biến dạng đã xảy ra hết trước khi cắt.
Ép thử một ô đánh dấu để đo con số thật. Cắt một mẫu, đánh dấu ô vuông 50 x 50cm bằng bút không phai, ép theo đúng thông số sẽ dùng cho đơn hàng, rồi đo lại cả hai chiều. Chênh lệch chia cho 50 ra tỷ lệ thay đổi của chính lô vải đó. Phải đo cả hai chiều vì mức thay đổi theo chiều dọc và chiều ngang thường khác nhau.
Cộng dư vào rập. Chỉ dùng khi hai cách trên không khả thi. Với vải pha thì chấp nhận được vì co rút đều. Với polyester nguyên chất thì rủi ro cao, vì cộng một tỷ lệ chung cho cả hai chiều sẽ làm sai dáng khi mức thay đổi hai chiều không bằng nhau.
Một lưu ý nữa về độ ẩm: vải còn ẩm khi ép vừa gây nhạt màu vừa làm biến dạng khó lường hơn. Ép trước 10 tới 15 giây để đuổi ẩm là bước nên có trong quy trình, đặc biệt với vải vừa lấy từ kho ra trong mùa nồm (Sublimation Guides).

Với vải pha, chỉ phần sợi tự nhiên co đáng kể. Vải 100% polyester như bốn trong năm mã của Thiên Trì ổn định kích thước hơn hẳn vải pha cotton ở điều kiện thường, nhưng vẫn cần ép trước khi cắt vì nhiệt ép nằm trên ngưỡng biến dạng. Đây là lý do quy trình ép trước quan trọng hơn việc tra bảng tỷ lệ.
Citation Capsule: Polyester nguyên chất gần như không co khi giặt sấy thường, chỉ 0 tới 1%. Nhưng vượt 93 độ C thì sợi biến dạng vĩnh viễn thay vì co lại, mà ép chuyển nhiệt chạy ở khoảng 200 độ C. Vì vậy phải bù sẵn vào rập trước khi cắt, không xả vải như xử lý co rút.
Xưởng May Cần Kiểm Gì Khi Nhận Vải Đã In?
Kiểm ngay khi nhận rẻ hơn nhiều so với phát hiện sau khi đã cắt, vì vải đã cắt thì không trả lại được còn vải nguyên cuộn thì có. Sáu việc dưới đây làm trong khoảng hai mươi phút cho một lô, và bắt được hầu hết lỗi còn sót từ khâu in.
So màu với mẫu duyệt dưới cùng nguồn sáng. Ánh đèn huỳnh quang và ánh sáng ban ngày cho cảm nhận màu khác nhau đáng kể. Chốt một nguồn sáng chuẩn và dùng nhất quán cho cả bên in lẫn bên nhận.
Trải toàn bộ chiều dài, tìm bóng mờ lệch hình. Lỗi này thường chỉ xuất hiện ở vài mét chứ không suốt cuộn, nên kiểm mẫu đầu cuộn là không đủ.
Soi ngang bề mặt tìm sọc. Nhìn thẳng khó thấy, soi chéo dưới ánh sáng mạnh thì sọc hiện rõ.
Kiểm độ đồng đều giữa đầu và cuối cuộn. Máy chạy lâu có thể trôi nhiệt, làm mét cuối nhạt hơn mét đầu. Cắt hai mẫu ở hai đầu rồi đặt cạnh nhau.
Ép thử một ô đánh dấu để đo mức biến dạng thật. Như đã nói ở phần trên, con số này phải đo trên chính lô vải và đo cả hai chiều, không tra bảng.
Thử độ bền màu bằng cách chà mẫu với vải trắng ẩm. Mực chuyển nhiệt đạt chuẩn thì không ra màu. Nếu vải trắng bị dây màu, tức mực còn nằm trên bề mặt chứ chưa vào sợi, và lô đó sẽ phai khi giặt.
Sáu bước này nên nằm chung quy trình với các mục kiểm khác khi nhận hàng, chi tiết trong bài kiểm tra chất lượng vải.
Khi Nào Lỗi Thuộc Về Bên In Và Khi Nào Thuộc Về Vải?
Phân định trách nhiệm dễ hơn nhiều nếu biết lỗi nào thuộc nhóm nào. Bảng dưới đây dùng được làm căn cứ khi trao đổi với bên in.
| Lỗi | Nguyên nhân gốc | Thuộc về |
|---|---|---|
| Màu nhạt đều toàn cuộn | Nhiệt hoặc thời gian ép không đủ | Bên in |
| Màu nhạt dù thông số đúng | Tỷ lệ polyester dưới ngưỡng | Chất liệu vải |
| Bóng mờ lệch hình | Giấy xê dịch khi còn nóng | Bên in |
| Sọc lặp đều | Đầu phun tắc | Bên in |
| Sọc ở vùng chuyển màu | File thiếu độ sâu màu | Bên đặt in |
| Lệch màu đều một hướng | Hồ sơ ICC sai | Bên in |
| Màu khác kỳ vọng nhưng đúng mã | Duyệt màu trên màn hình | Bên đặt in |
| Co rút quá dự kiến | Không ép thử trước khi cắt | Bên may |
Từ thực tế xử lý khiếu nại, nhóm tranh cãi nhiều nhất không phải nhóm lỗi kỹ thuật rõ ràng mà là dòng áp chót: màu in đúng mã đã chốt nhưng khách thấy khác kỳ vọng. Gần như mọi ca thuộc nhóm này đều truy về cùng một gốc là duyệt màu trên màn hình hoặc trên bản in giấy thay vì trên mẫu vải thật. Cách chặn dứt điểm rất đơn giản và tốn ít thời gian hơn nhiều so với xử lý hậu quả: giữ một mẫu vải đã in nhỏ có ký xác nhận của cả hai bên, dùng làm căn cứ so sánh cho toàn bộ đơn hàng.
Với xưởng đặt in lần đầu, tham khảo thêm quy trình trong bài đặt vải sỉ lần đầu để biết các mốc cần chốt trước khi vào sản xuất.
Câu Hỏi Thường Gặp Về Lỗi In Chuyển Nhiệt
Nhiệt độ ép in chuyển nhiệt bao nhiêu là chuẩn?
Với vải polyester, khoảng chuẩn là 385 tới 400 độ F, tức 196 tới 204 độ C, thời gian 45 tới 60 giây ở áp lực trung bình. Cần lưu ý con số hiển thị trên máy thường cao hơn nhiệt thực tế tại mặt bàn ép, nên phải đo bằng nhiệt kế hồng ngoại để biết nhiệt thật.
Bản in bị nhạt màu là do mực kém hay do máy?
Hầu như luôn do nhiệt thực tế thấp hơn nhiệt cài đặt, không phải do mực. Dấu hiệu nhận biết là giấy transfer sau khi ép vẫn còn nhiều màu đọng lại. Nguyên nhân thứ hai cần loại trừ là tỷ lệ polyester trong vải dưới ngưỡng 65%.
Bóng mờ lệch hình khắc phục thế nào?
Dán băng dính chịu nhiệt ở cả bốn cạnh giấy transfer, mở máy ép chậm để tránh luồng khí thổi giấy, và chờ ít nhất 10 giây trước khi bóc giấy. Nguyên nhân là giấy xê dịch dù chỉ 1mm khi bề mặt còn trên 93 độ C.
Vải có co sau khi ép chuyển nhiệt không?
Với polyester nguyên chất thì vấn đề không phải co rút mà là biến dạng nhiệt. Ở điều kiện thường nó gần như không co, chỉ 0 tới 1%, nhưng trên 93 độ C thì sợi nhũn rồi định hình lại theo trạng thái đang bị ép. Mức thay đổi phụ thuộc lực căng lúc chạy máy nên không tra bảng được, phải ép thử ô đánh dấu 50 x 50cm rồi đo cả hai chiều.
Bản in nhạt thì nên tăng nhiệt hay tăng thời gian trước?
Tăng thời gian trước, theo bước 15 giây. Chỉ khi đã kéo dài thời gian mà vẫn chưa đạt mới tăng nhiệt, và tăng từng bước nhỏ. Lý do là tăng nhiệt sớm dễ đẩy vải qua ngưỡng biến dạng sợi, gây cứng vải và ngả vàng nền, trong khi kéo dài thời gian an toàn hơn nhiều.
Vì sao màu in khác màu trên màn hình?
Màn hình phát sáng còn vải phản xạ ánh sáng nên cùng một mã màu cho cảm nhận khác nhau. Thêm vào đó, độ bóng bề mặt vải ảnh hưởng tới độ đậm nhạt của cùng một màu. Cách duy nhất tránh tranh cãi là duyệt màu trên mẫu vải thật, đúng loại vải sẽ dùng cho đơn hàng.
Kết Luận
Chất lượng in chuyển nhiệt nằm ở ba thông số ép và một khoảng chuẩn chỉ rộng 8 độ. Vì khoảng này hẹp, chênh lệch giữa số hiển thị và nhiệt thật đủ để đẩy cả lô hàng ra ngoài vùng đạt, và đó là nguyên nhân thường gặp nhất của lỗi nhạt màu.
Điểm đáng nhớ về phân định trách nhiệm: lỗi kỹ thuật như bóng mờ, sọc lặp, lệch màu đều đều truy được về nguyên nhân rõ ràng. Nhóm gây tranh cãi nhất lại là nhóm không có lỗi kỹ thuật nào, chỉ là màu không đúng kỳ vọng vì đã duyệt trên màn hình thay vì trên vải.
Ba việc rẻ nhất cần làm ngay: sắm một nhiệt kế hồng ngoại để đo nhiệt mặt bàn ép, giữ mẫu vải đã in có ký xác nhận của cả hai bên, và ép trước rồi mới cắt thay vì cắt theo rập rồi mới ép.
Thiên Trì cung cấp vải polyester khổ 150 tới 153cm kèm dịch vụ in chuyển nhiệt tại xưởng, MOQ từ 100m mỗi màu. Vải 100% polyester cho mức co rút ổn định và độ bám màu tốt nhất trong các nhóm chất liệu. Xưởng cần tư vấn thông số ép cho một loại vải cụ thể hoặc muốn xem bộ họa tiết in sẵn có thể liên hệ để được hỗ trợ.
Nguồn tham khảo: DTF Database về thông số nhiệt độ, thời gian và áp lực ép cho polyester; Sublimation Guides về nguyên nhân và thứ tự xử lý bóng mờ, sọc và bản in nhạt; Printable Press về hồ sơ màu ICC và lệch màu; Tiuous về ngưỡng biến dạng nhiệt của polyester.